 Немедленно свяжитесь с нами


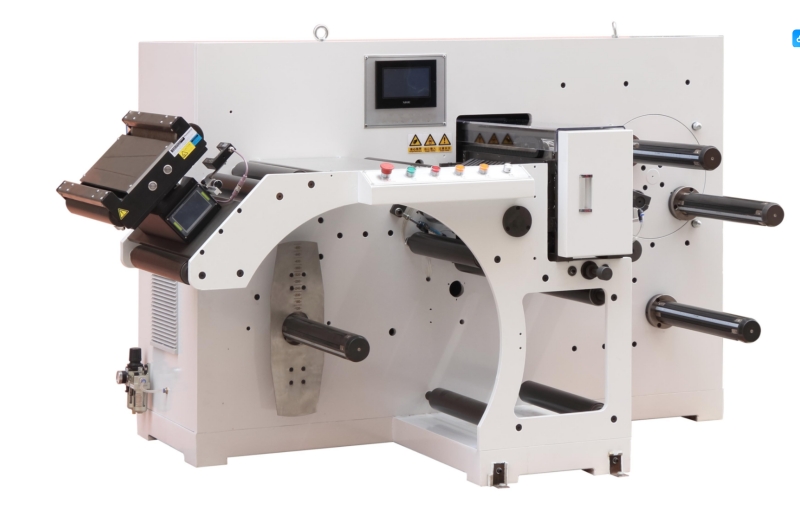
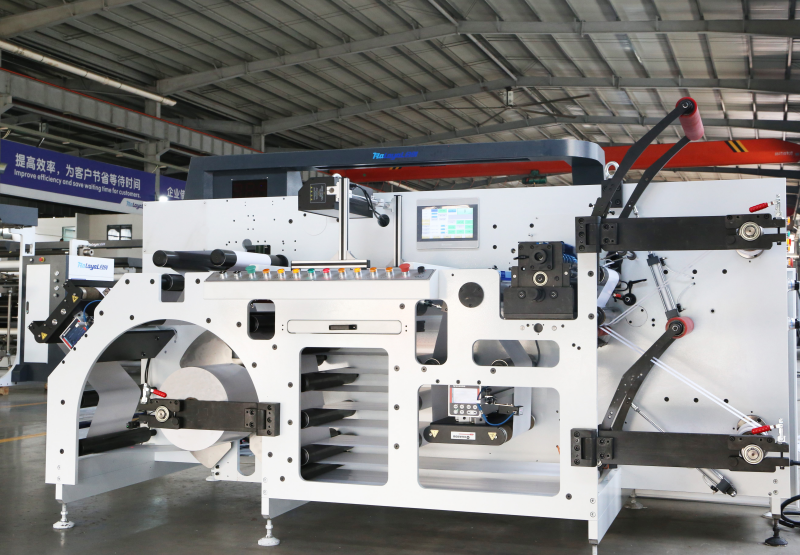
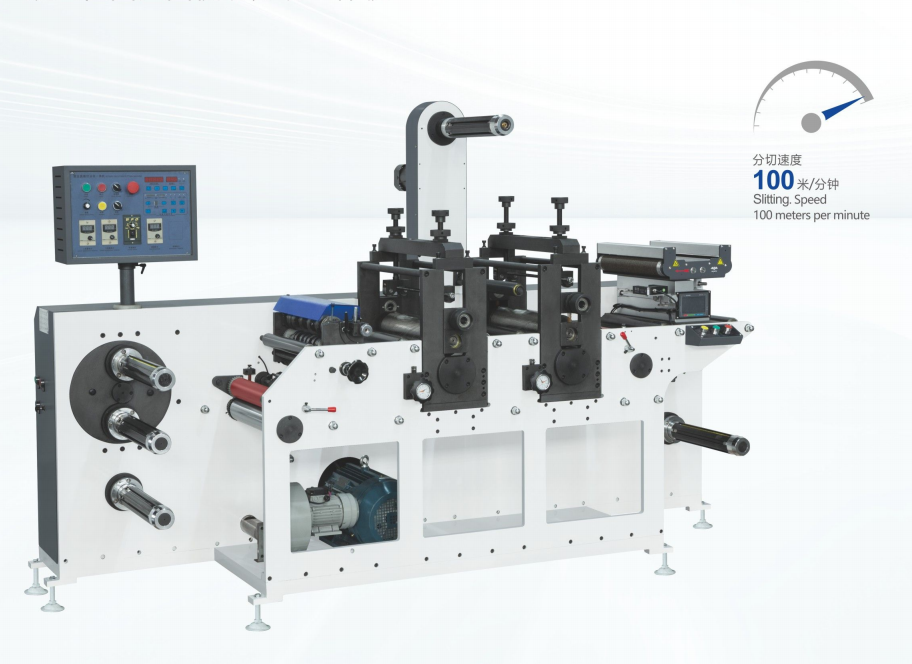
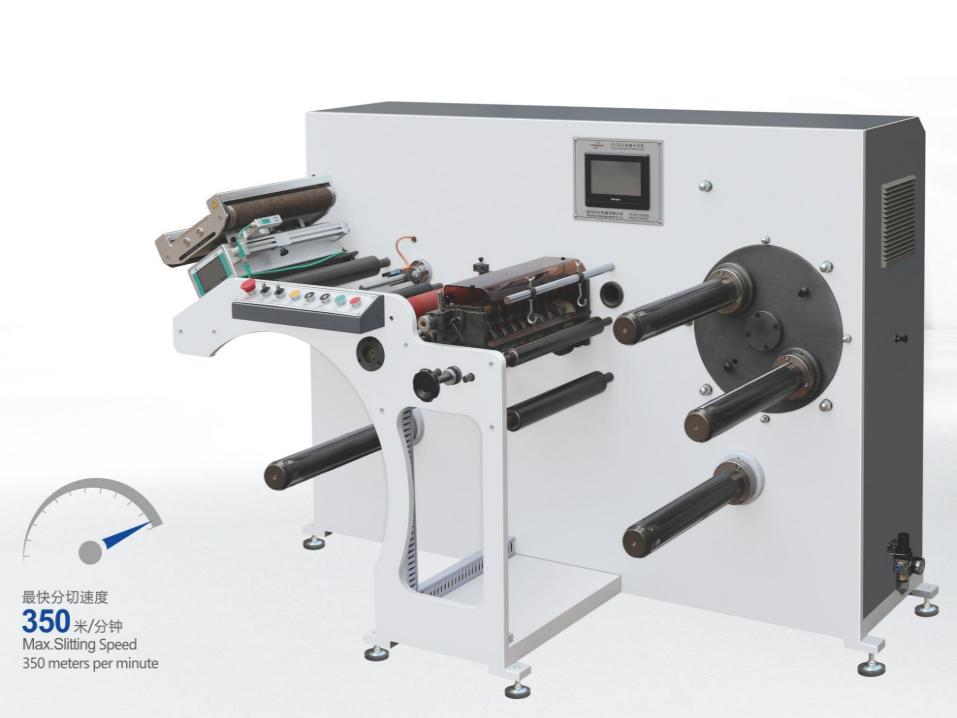
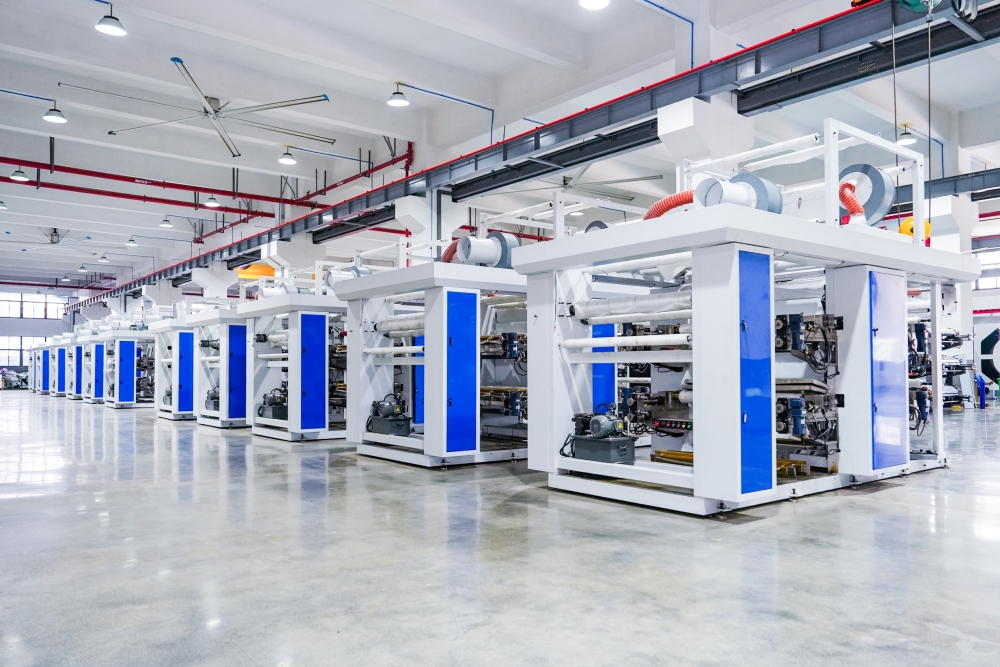
Высокопроизводительный машина для продольной резки Это незаменимое вложение для производителей гибкой упаковки, переработчиков бумаги, предприятий по обработке пленок и производителей промышленных материалов по всему миру. Независимо от того, увеличиваете ли вы производственные мощности или заменяете устаревшее оборудование, знание точных переменных инвестиций, скрытых эксплуатационных расходов и стратегий технического обслуживания имеет первостепенное значение. Это исчерпывающее руководство содержит подробный анализ... стоимость станка для продольной резки Структуры, протоколы устранения неполадок в реальных условиях и стратегические технические рекомендации для максимизации рентабельности инвестиций вашего предприятия.
1. Понимание ключевой роли продольно-резательной машины в современном производстве.
А машина для продольной резки (Часто называемый станком для продольной резки и перемотки) выполняет функцию центральной нервной системы на предприятиях по переработке гибких материалов. Его основная механическая задача заключается в том, чтобы взять широкий основной рулон (родительский рулон) материала — такого как БОПП, ПЭТ, алюминиевая фольга, нетканый материал, ламинированная бумага или специальные полимерные пленки — и разрезать его на точные более узкие полосы, одновременно аккуратно перематывая разрезанные полосы на отдельные готовые сердечники.
В современных производственных условиях высокая эффективность машина для продольной резки Необходимо поддерживать предельно точные допуски при экстремальных скоростях работы (часто превышающих 400–800 метров в минуту). Достижение стабильной плотности рулонов, безупречного качества кромок и нулевой погрешности отслеживания полотна требует передовых инженерных решений в области машиностроения, управления натяжением в режиме реального времени с обратной связью, автоматического позиционирования лезвий и эргономичной компоновки.
Сколько стоит станок для продольной резки?
Стоимость промышленного станка для продольной резки обычно начинается от 10 000 долларов за базовую, ручную полуавтоматическую модель.АвтоматСтоимость высокоскоростных, полностью автоматизированных, сверхшироких промышленных систем продольной резки достигает 250 000 долларов и выше. Широкий диапазон цен напрямую зависит от рабочей ширины, скорости работы, уровня динамической автоматизации, сложности сборки лопастей и характеристик обрабатываемого материала.
Чтобы точно спланировать бюджет на Устройство для продольной резкиПромышленные покупатели должны оценивать технические характеристики оборудования с учетом конкретного суточного объема производства, затрат на рабочую силу и целевых показателей по сокращению брака.
Факторы, влияющие на цену станка для продольной резки.
Понимание того, куда уходят ваши деньги при покупке оборудования для переработки, помогает избежать недофинансирования важных функций или переплаты за ненужные дополнительные опции. К основным факторам, влияющим на стоимость, относятся:
- Степень автоматизации: Простые станки для продольной резки начального уровня требуют ручной загрузки стержня, ручной установки ножа и ручной выгрузки. Высокотехнологичные автоматизированные платформы оснащены автоматической настройкой ножа, автоматическим лазерным позиционированием стержня, роботизированной выгрузкой готовых рулонов и автоматической поперечной резкой. Автоматизация значительно увеличивает первоначальные капитальные затраты, но существенно снижает затраты на рабочую силу и время простоя оборудования.
- Эффективная рабочая ширина и диаметр основного валка: Стандартные узкорулонные станки для продольной резки (ширина 300–600 мм) значительно дешевле в производстве, чем станки для широкорулонных (1300–2500 мм и более). Машины, предназначенные для работы с рулонами большого диаметра (например, от 1000 до 1500 мм внешнего диаметра), требуют использования прочных напольных разматывающих стоек, гидравлических подъемных рычагов и усиленных несущих рам, что увеличивает производственные затраты.
- Технология контроля натяжения и привода:В простых станках используются одномоторные приводы с фрикционными муфтами, которые часто испытывают проблемы с точностью натяжения. Современное высокоточное оборудование использует многомоторные векторные сервоприводы переменного тока (индивидуальные).Двойной сервопривод двигатели для каждого вала перемотки и главного тягового узла), датчики нагрузки с обратной связью и системы программируемых логических контроллеров (ПЛК).
- Метод и оборудование для продольной резки: Резка лезвием бритвы в воздухе или в канавке является наиболее экономически выгодной. Системы продольной резки (с вращающимися верхним и нижним ножами) или резки с раздавливанием/разрывом требуют прецизионной обработки, закаленных валов ножей и точной пневматической регулировки, что увеличивает общую стоимость изготовления.
- Соответствие стандартам и требованиям безопасности: Промышленное оборудование, имеющее официальную сертификацию CE, соответствующее стандартам управления качеством ISO, оснащенное световыми барьерами безопасности и блокировкой аварийного тормоза, ценится выше благодаря тщательным испытаниям и высококачественным электромеханическим компонентам.
Матрица сравнения цен на станки для продольной резки по различным категориям
Ниже представлен обзор отраслевых стандартов, подробно описывающий типичные ценовые категории, технические параметры и рекомендуемые сценарии применения для промышленного применения. Оборудование для продольной резки:
| Уровень / Категория оборудования | Типичный ценовой диапазон (доллары США) | Максимальная скорость и ширина | Системы управления и автоматизации | Наиболее подходящие приложения |
|---|---|---|---|---|
| Продольно-резательный станок начального уровня / компактный | 8 000 – 25 000 долларов США | 100–250 м/мин 300–800 мм | Ручное натяжение, базовый частотный преобразователь, ручная настройка ножей. | Небольшие типографии, узкая бумага для этикеток, переработка лент, мелкосерийное производство. |
| Промышленный продольно-резательный станок среднего класса стандартного класса | 25 000 – 75 000 долларов США | 350–500 об/мин 1000 мм–1600 мм | Управление с помощью ПЛК с сенсорным экраном HMI, автоматические датчики натяжения, двухвальная дифференциальная перемотка. | Производители гибкой упаковки, бумажные пакеты, стандартные полиэтиленовые/ПЭТ/БОПП-пленки, производители среднего и крупного размера. |
| Высокоскоростной автоматизированный сервоприводной резак | 75 000 – 150 000 долларов США | 500–800 об/мин 1300 мм–2000 мм | Полная синхронизация нескольких сервомоторов, автоматическая лазерная центровка ножа, автоматическая разгрузка вращающегося барабана. | Крупные производители пленок, оптических пленок, ламинатов из алюминиевой фольги, медицинских упаковочных материалов. |
| Специализированная / Сверхширокая платформа для тяжелых условий эксплуатации | 150 000 – 300 000+ долларов США | Более 800 миль в час 2000 мм–3500 мм+ | Полностью автоматизированная роботизированная укладка кернов, встроенные инспекционные камеры, специализированные системы подъема тяжелых грузов. | Заводы по производству первичной пленки, целлюлозно-бумажные комбинаты, предприятия по промышленной переработке толстостенной стали/фольги. |
Скрытые расходы, которые следует учитывать помимо покупной цены.
Для расчета истинной общей стоимости владения (TCO) необходимо оценить ключевые эксплуатационные переменные, выходящие за рамки первоначальной цены приобретения оборудования:
- Грузоперевозки и таможенное оформление: Международные перевозки (морские перевозки сборных/полных контейнеров, такелаж тяжелых машин, страхование в пути и региональные импортные пошлины).
- Монтаж и ввод в эксплуатацию на объекте: В то время как высококачественное современное оборудование для переработки листового металла спроектировано для установки по принципу «подключи и работай», для специализированных линий по производству широкоформатной ленты может потребоваться привлечение квалифицированных специалистов для точной центровки и обучения операторов.
- Замена инструментов и расходных материалов: Высококачественные лезвия для ножниц, лезвия для бритв, пневматические валы, дифференциальные фрикционные кольца и резиновые прижимные ролики со временем изнашиваются и должны быть заложены в бюджет как периодические расходы на техническое обслуживание.
- Энергетическая инфраструктура объекта: Высокоскоростные сервосистемы требуют стабильного трехфазного электрического питания с высоким током и подачи сухого сжатого воздуха.
Распространенные проблемы с машинами для продольной резки и способы их устранения
Даже на высококачественном оборудовании для переработки материалов могут возникать проблемы с контролем качества полотна или качеством нарезки при обработке различных сортов подложки, тонких пленок или дефектных мастер-рулонов. Быстрое выявление первопричин позволяет минимизировать дорогостоящие простои и потери сырья.
Ниже приведено описание процесса устранения неполадок, охватывающее типичные случаи. проблемы с продольно-резательным станком и пошаговые инженерные решения.
Выпуск 1: Неравномерное натяжение валков и телескопические валы
Симптом: Готовый перемотанный рулон имеет конусообразный профиль (телескопическую форму), мягкие участки или неравномерную плотность в местах, где центральная часть выталкивается наружу под давлением.
Анализ первопричин: Неравномерное натяжение во время перемотки является основной причиной телескопического выдвижения. Когда внутренние воздушные сердечники намотаны слишком слабо, а внешние слои плотно связаны, радиальные силы выталкивают внутренние слои наружу. Неправильные профили натяжения конуса или проскальзывающие фрикционные кольца на дифференциальных воздушных валах также усугубляют это состояние.
Как это исправить:
- Отрегулируйте кривую натяжения конуса: Запрограммируйте плавную кривую натяжения с конусным профилем в интерфейс сенсорного экрана ПЛК. По мере увеличения диаметра перемотки натяжение должно постепенно уменьшаться (обычно на 10–40% за цикл намотки), чтобы предотвратить сдавливание внутренних витков внешними слоями.
- Осмотрите дифференциальные фрикционные кольца: При использовании валов с дифференциальной перемоткой убедитесь, что фрикционные кольца соответствуют допускам внутреннего сердечника и что регулирование давления воздуха во внутренней камере является постоянным и чистым.
- Проверьте калибровку воздушного вала: Проверьте пневматические источники давления на наличие утечек или падения давления по всей длине вала.
Проблема 2: Низкое качество резки, заусенцы и отслаивание материала.
Симптом: Края прорезей выглядят шероховатыми, изношенными, пыльными или имеют микроскопические заусенцы. Это особенно характерно для переработки бумаги, нарезки алюминиевой фольги или обработки толстых полимерных пленок.
Анализ первопричин: Затупившиеся режущие лезвия, неправильный зазор или перекрытие между верхним и нижним вращающимися ножами, неправильный угол резки или неправильная геометрия лезвий для обрабатываемого материала.
Как это исправить:
- Выровняйте перекрытие режущих лезвий и боковое давление: При использовании устройств для продольной резки убедитесь, что перекрытие верхнего лезвия с нижним ножом строго не превышает 0,5–1,0 мм. Чрезмерное перекрытие приводит к изгибу лезвия и образованию шероховатых кромок; недостаточное перекрытие приводит к пропуску разрезов.
- Подберите материал лезвия в соответствии с материалом подложки: Переход от стандартных лезвий из быстрорежущей стали (HSS) к лезвиям премиум-класса с покрытием из карбида вольфрама или титана при обработке абразивной бумаги, ламинированной фольги или высокопрочных пленок.
- Техника продольной резки с переключением режимов: Если резка лезвием бритвы приводит к растяжению материала и образованию заусенцев на кромках пластичных пленок, модернизируйте свой режущий участок, установив узел с приводным ножом.
Проблема 3: Образование складок, морщин и отклонений полотна.
Симптом: Диагональные или продольные складки образуются на пути движения полотна перед входом в секцию резки, что приводит к несовпадению готовых срезов и неравномерной намотке.
Анализ первопричин: Смещение при перемещении полотна может быть вызвано непараллельными направляющими роликами, неравномерным диаметром основного рулона (разницей в толщине по всей ширине основного рулона) или неправильным давлением на входной прижимной ролик.
Как это исправить:
- Выполните точную центровку роликов: Используйте прецизионные лазерные инструменты для выравнивания, чтобы убедиться, что все направляющие ролики, зажимные фиксаторы и валы перемотки на 100% параллельны друг другу. Даже отклонение ролика на 0,5 мм может вызвать локальные складки напряжения.
- Разверните банановидные/изогнутые разбрасывающие катки: Установите регулируемый изогнутый ролик или рифленый резиновый расширительный ролик непосредственно перед станцией продольной резки, чтобы растянуть материал и сгладить провисание полотна.
- Используйте передовые системы веб-управления (EPC/LPC): Убедитесь, что автоматическая система направляющих полотна (на основе ультразвукового, фотоэлектрического или инфракрасного датчика) реагирует, откалибрована и удерживает разматывающий край зафиксированным вдоль центральной оси обработки.
Выпуск 4: Частый износ лезвий и термическая деградация
Симптом: Лезвия для продольной резки быстро теряют точность, что требует постоянных остановок станка для замены ножей. Кроме того, пластиковые пленки могут плавиться или сплавляться по краям во время продольной резки.
Анализ первопричин: Чрезмерный нагрев, вызванный трением из-за неправильного бокового давления лезвия (угла наклона), работа режущих лезвий всухую на высоких скоростях без микросмазки или работа лезвий бритвы по абразивным материалам с высоким коэффициентом трения.
Как это исправить:
- Оптимизация угла наклона: Необходимо обеспечить соприкосновение нижнего и верхнего вращающихся лезвий под точным минимальным углом среза (обычно от 0,5° до 1,5° в зависимости от толщины материала).
- Внедрить микросмазку/охлаждение лопаток: Для уменьшения динамического трения и накопления тепла при высокоскоростном резании распылите небольшое количество пищевого силиконового масла или используйте форсунки для жидкостного воздушного охлаждения в месте разреза.
Выпуск 5: Накопление статического электричества и притяжение пыли
Симптом: Электрический разряд поражает операторов вблизи зоны перемотки, полоски пленки, полученные в результате разреза, прилипают к стенкам оборудования, а пылевые частицы, находящиеся в воздухе, загрязняют высококачественные оптические пленки.
Анализ первопричин: Высокоскоростное трение между диэлектрическими полимерными полотнами и металлическими направляющими роликами генерирует высокие электростатические заряды (часто превышающие 20–30 кВ).
Как это исправить:
- Установите активные ионизирующие антистатические пластины: Разместите активные антистатические ионизирующие стержни без ударного воздействия непосредственно на станции размотки, сразу после режущих лезвий и над точками сбора намоточного вала.
- Проверьте заводское заземление: Убедитесь в наличии основного каркаса корпуса. машина для продольной резки заземление осуществляется с помощью специального заземляющего стержня для безопасного отвода остаточных зарядов.
4. Стратегическое руководство покупателя: выбор правильного решения для продольной резки
При выборе нового машина для продольной резкиРешения о покупке никогда не должны основываться исключительно на минимальных капитальных затратах. Дешевый станок для продольной резки с нестабильной жесткостью рамы или низкокачественными электронными компонентами быстро приведет к потерям материала, частым простоям на калибровку и высоким затратам на замену деталей.
При оценке оборудования используйте следующий протокол отбора:
- Определение спектра субстрата: Определите точную минимальную/максимальную толщину подложки (в микронах/г/м²), прочность на растяжение, термочувствительность и хрупкость поверхности ваших материалов.
- Определение ширины и выходных показателей: Составьте карту текущих размеров основных рулонов и прогнозируемого еженедельного объема производства в тоннах. Учтите будущие расширения производственной линейки, чтобы избежать превышения производственных мощностей оборудования.
- Оцените архитектуру привода и ПЛК: Требуйте использования узнаваемых, непатентованных электронных систем (например, Siemens, Schneider, Mitsubishi, Yaskawa), чтобы ваша ремонтная бригада могла легко приобретать запасные части для приводов и диагностическое оборудование для ПЛК на месте.
- Приоритетными задачами являются эргономика и безопасность оператора: Такие функции, как гидравлический механизм размотки рулона с пола, автоматическая установка ножей и световые завесы безопасности, защищают ваших сотрудников и сокращают время смены рулонов с 30 минут до менее чем 5 минут.
5. Почему мировые производители сотрудничают с компанией Wenzhou Jinyuan Mechanical Technology
Когда первостепенное значение имеют высокая точность, стабильная работа изо дня в день и общая окупаемость инвестиций, лидеры отрасли обращаются к Вэньчжоу Цзиньюаньская механическая технологическая компания, ООО.
Компания Jinyuan Machinery, расположенная в городе Вэньчжоу, провинция Чжэцзян, Китай, имеет удобное транспортное сообщение и является ведущим поставщиком современного оборудования для продольной резки и перемотки. Мы в полной мере объединяем научно-исследовательские разработки, современное высокоточное производство, а также международные продажи и поддержку.

Почему современные предприятия по переработке металлоконструкций выбирают компанию Jinyuan Machinery в качестве своего партнера по поставке оборудования:
- Надежные производственные мощности и инженерные знания: Наша компания располагает современным производственным комплексом площадью более 3000 квадратных метров, а также штатом из почти 70 квалифицированных специалистов. В эту команду входят 11 ведущих технических инженеров и 6 ключевых специалистов по исследованиям и разработкам, занимающихся внедрением инноваций в машиностроение.
- Разработка специализированного и систематического оборудования: Мы преуспеваем в разработке удобных и сверхстабильных решений для оборудования, адаптированных непосредственно к уникальным материалам полотна, условиям производственного цеха и целевым показателям производительности наших клиентов.
- Сертифицированный международный контроль качества:Компания Jinyuan Machinery специализируется на поставке высокопроизводительного и долговечного оборудования для переработки и обработки материалов. Печатное оборудованиеНаше современное производственное предприятие получило официальное признание.Сертификация CE, соответствие системе управления качеством ISO.и владеет множеством собственных технических патентов.
- Глобальное доверие и проверенная надежность: Наша строгая система контроля качества, структурные испытания оборудования и специализированное техническое обслуживание обеспечивают поддержку каждой производимой нами системы, гарантируя безопасную, стабильную и высокодоходную работу предприятий по переработке нефтепродуктов по всему миру.
6. Часто задаваемые вопросы (FAQ)
В1: В чем основное различие между разрезанием лезвием, ножницами и надрезанием (надрезом)?
А: Распиливание бритвой Этот метод использует неподвижное лезвие, разрезающее материал, движущийся по рифленому валику или находящийся в воздухе; он экономически эффективен и лучше всего подходит для тонких пластиковых пленок (ПЭ, ПВХ, ПЭТ). Разрезка ножницами В нем используются два вращающихся лезвия (верхний и нижний), которые сходятся, как ножницы; это идеальный выбор для плотной бумаги, картона, алюминиевой фольги и толстых ламинатов. Раздавливание/Разрезание по баллам Прижимает тупое круглое лезвие к закаленному стальному валу наковальни для измельчения материала; обычно используется для нетканых материалов, пенопласта и самоклеящихся лент.
В2: Почему дифференциальная перемотка имеет решающее значение на современном станке для продольной резки?
А: Подложки редко имеют идеально равномерную толщину по всей ширине. При разрезании широких рулонов на несколько узких бухт более толстые полосы наматываются быстрее и плотнее, в то время как более тонкие полосы ослабевают. Вал дифференциальной намотки позволяет отдельным фрикционным кольцам сердечника скользить независимо друг от друга, поддерживая равномерное натяжение полотна по всей готовой рулонной ткани независимо от разницы в толщине.
В3: Как часто следует проводить техническое обслуживание или замену режущих лезвий?
А: Частота технического обслуживания зависит от абразивности материала и состава лезвия. Стандартные стальные лезвия для бритв, обрабатывающих абразивные материалы, могут нуждаться в замене каждые одну-две смены. Высококачественные твердосплавные лезвия для роторных ножниц, обрабатывающих чистые пленки, могут прослужить сотни часов без необходимости заточки. Регулярный осмотр на наличие микроскопических зазубрин или затупления предотвращает ухудшение качества резки.
Вопрос 4: Может ли один станок для продольной резки обрабатывать как тонкие пленки, так и плотную бумагу?
А: Да, при условии, что оборудование спроектировано с универсальными двухпозиционными станциями для продольной резки (сочетающими в себе как лезвия бритвы, так и ножницы) и имеет широкий диапазон динамического регулирования натяжения. Компания Jinyuan Machinery регулярно разрабатывает на заказ многоцелевые станки для продольной резки, оснащенные модульными режущими головками и широким спектром настроек натяжения с помощью ПЛК.
В5: Сколько времени обычно занимает доставка и ввод в эксплуатацию станка для продольной резки, изготовленного на заказ?
А: Стандартные модели продольно-резательных станков обычно изготавливаются, тестируются и готовы к отгрузке в течение 30–45 дней. Изготовление полностью специализированных автоматизированных линий для широкоформатной резки обычно занимает от 60 до 90 дней с момента утверждения проекта до заводских приемочных испытаний (FAT).
Готовы модернизировать свои производственные мощности и устранить узкие места в процессе производства?
Если вам необходимы точные сметы, разработка нестандартного оборудования для резки полотна или консультации по повышению эффективности существующего процесса резки, наша инженерная команда готова вам помочь.
Узнайте, как Вэньчжоу Цзиньюаньская механическая технологическая компания, ООО. Мы поможем вам устранить дефекты при резке, увеличить скорость линии и максимизировать прибыльность вашего предприятия с помощью индивидуально разработанных решений в области перерабатывающего оборудования.
Свяжитесь с нашими инженерными экспертами сегодня:
🌐 Официальный сайт: https://www.jinyuan-machinery.com/
📧 Обращайтесь напрямую для получения индивидуальных расценок, технических чертежей и видеодемонстраций оборудования!