 Немедленно свяжитесь с нами


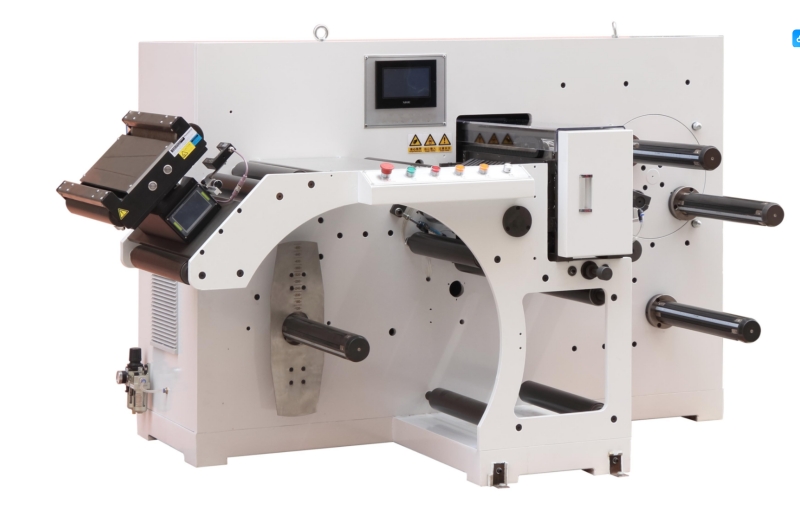
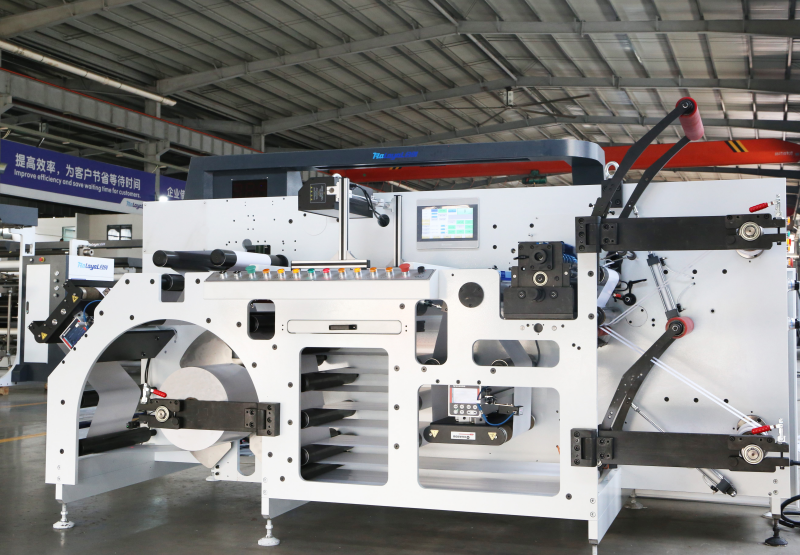
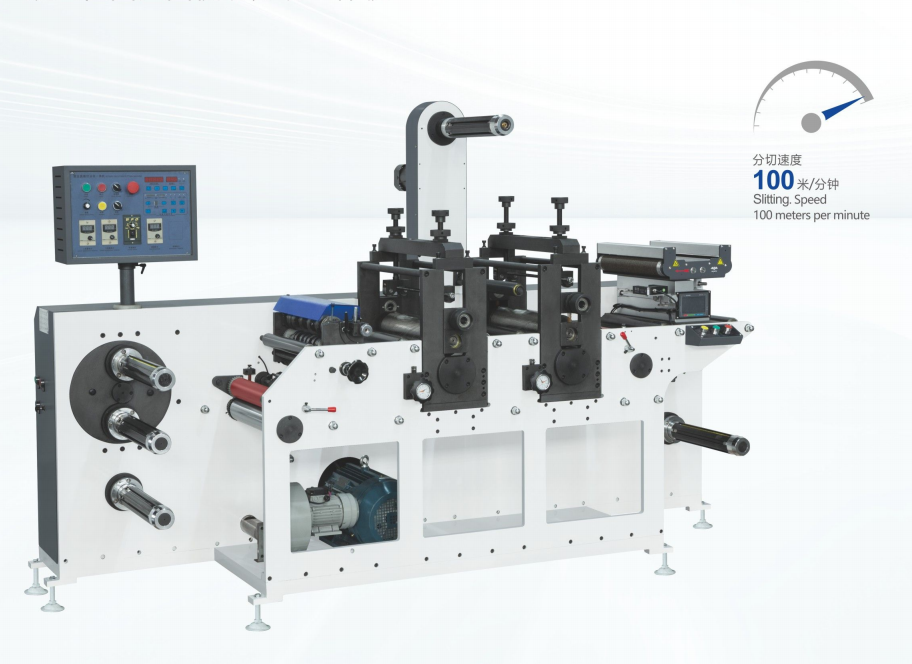
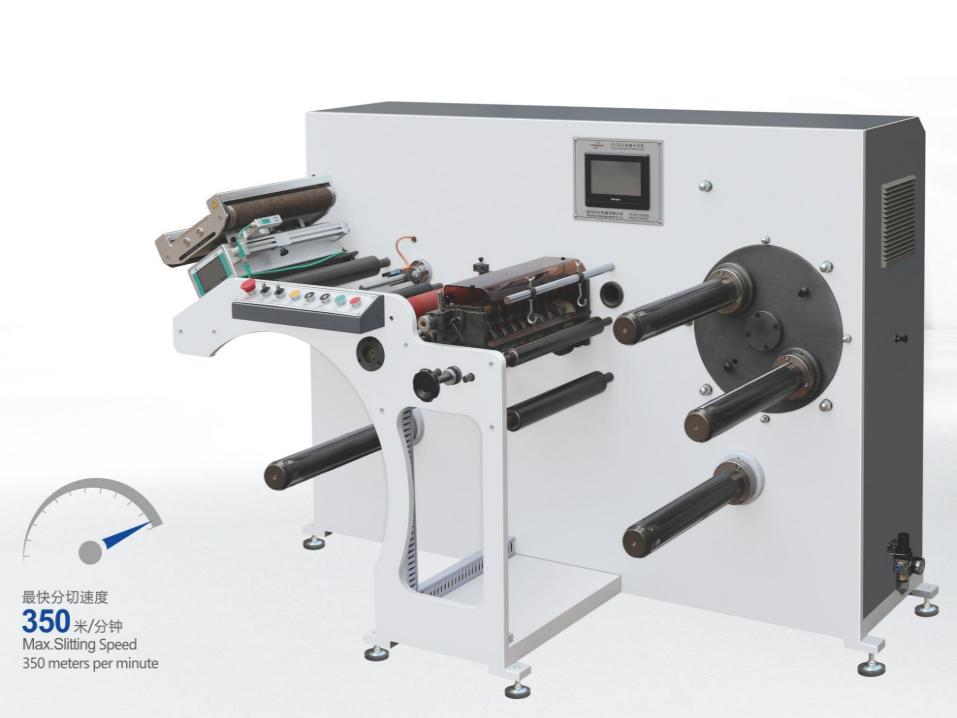
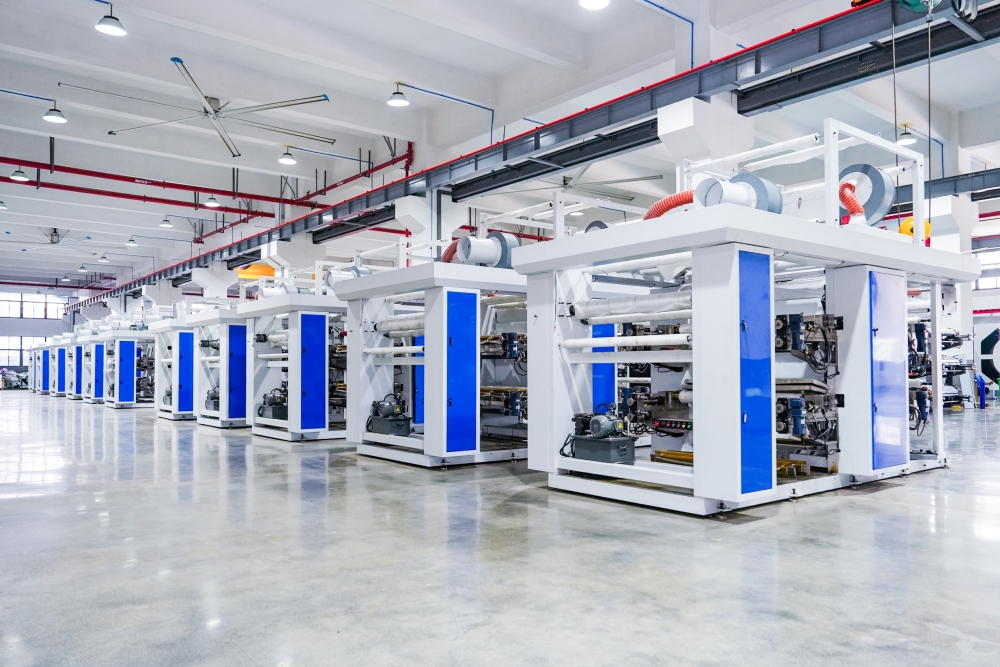
Выбор идеального машина для продольной резки Для предприятий по переработке материалов, производителей упаковки и металлообрабатывающих центров по всему миру это одна из важнейших капиталовложений. Независимо от того, обрабатываете ли вы сверхтонкие полимерные пленки на высоких скоростях линии или разрезаете толстостенные металлические рулоны под огромным гидравлическим давлением, неправильный выбор механической компоновки, архитектуры натяжения или механизма резки может привести к катастрофическим потерям материала и дорогостоящим простоям оборудования. Это всеобъемлющее руководство для покупателей в отрасли содержит углубленный технический анализ технологий резки для конкретных материалов, стратегий динамического управления натяжением, подробные сравнительные таблицы и практические рекомендации по выбору оборудования, которые помогут вам максимизировать эффективность работы и окупаемость инвестиций.
1. Основы современных технологий продольно-резательных станков.
По своей сути, современный машина для продольной резки Это инженерная платформа для переработки, предназначенная для разматывания основного полотна или рулона материала, непрерывной резки или нарезки его на более узкие полосы вдоль продольной оси и аккуратной намотки обработанных полос на отдельные сердечники или катушки. Хотя основная концепция остается неизменной во всех отраслях, физические принципы, требования к конструкции каркаса, металлургия лезвий и механика контроля натяжения значительно различаются в зависимости от того, является ли обрабатываемый материал гибкой упаковочной пленкой, металлическим рулоном, нетканым текстилем или ламинированной бумагой.
Современные технологии промышленной переработки требуют более высоких скоростей линии (часто достигающих 400–800+ метров в минуту), более узких допусков на полосы, отсутствия заусенцев или микроразрывов по краям, а также быстрой смены производственных процессов. Достижение этих целей требует приобретения оборудования, разработанного с учетом высокой жесткости конструкции, автоматической центровки лезвий, векторных приводов двигателей с обратной связью на основе ПЛК и мониторинга натяжения в реальном времени.
Руководство по выбору станка для продольной резки металла
Станок для продольной резки металлических рулонов — это мощная промышленная система, предназначенная для размотки, точной резки и повторной намотки рулонов из высокопрочной стали, нержавеющей стали, алюминия, меди, латуни и специальных сплавов. Поскольку металлические рулоны обладают высокой предельной прочностью и значительной массой, линии для продольной резки рулонов должны быть спроектированы таким образом, чтобы выдерживать огромные механические напряжения, ударные нагрузки и высокие динамические силы, сохраняя при этом допуски по ширине полосы с точностью до долей миллиметра.
При закупке линии для продольной резки металлических рулонов промышленным покупателям необходимо учитывать не только мощность двигателя. Оценка веса рамы, допусков на прогиб вала, требований к посадочному отверстию и систем натяжения обмоток имеет решающее значение для обеспечения точности в долгосрочной перспективе.
Основные технические компоненты линии для продольной резки металлических рулонов
Полномасштабная промышленная линия по продольной резке металлических рулонов включает в себя несколько полностью интегрированных технологических станций, каждая из которых выполняет важную механическую задачу:
- Устройство для разматывания/разматывания: Прочная раздвижная система с оправкой (часто оснащенная гидравлической загрузочной тележкой и прижимным роликом), которая удерживает основной рулон металла и плавно подает его в входной участок, не повреждая поверхность.
- Ножницы и выравниватель для сельскохозяйственных культур начального уровня: Обрезает неровные головки рулонов и выравнивает остатки рулонной заготовки или выпуклости перед тем, как металлическая полоса попадет в режущий вал.
- Высокоточная поворотная резцовая головка: Центральная часть системы состоит из двух параллельных закаленных валов, оснащенных вращающимися круглыми ножами, резиновыми съемными кольцами и прецизионными проставками. Жесткость конструкции резцовой головки определяет максимальное количество полос и качество кромки.
- Измельчитель металлолома / Машина для намотки металлолома: Непрерывно срезает или сматывает обрезки, образовавшиеся вдоль обеих внешних границ металлической катушки в процессе продольной резки.
- Петлевая яма и натяжная стойка: Компенсирует разницу в длине, вызванную изменением толщины (выпуклости катушки) по всей ширине основной катушки. Натяжной стенд обеспечивает контролируемое сопротивление (за счет натяжения подушек, натяжения роликов или натяжения ремня) для обеспечения плотного сцепления возвратных роликов.
- Намотчик (катушка): Гидравлический расширительный вал с высоким крутящим моментом, оснащенный верхним сепаратором, который наматывает отдельные разрезанные металлические полосы в плотные катушки промышленного класса.
Основные технические характеристики, которые необходимо оценить при резке металлических рулонов.
Чтобы выбрать подходящую металлическую катушку Оборудование для продольной резки Для вашего перерабатывающего предприятия оцените следующие четыре механических параметра:
- Предел текучести материала и диапазон измерений: Определите максимальную толщину материала (например, от 0,2 мм тонкого листа до 6,0 мм и более толстого листа) и максимальную прочность на растяжение (например, стандартная холоднокатаная углеродистая сталь против высокопрочной низколегированной стали, такой как AHSS/DP1000). Диаметр вала и крутящий момент привода должны прямо пропорциональны сопротивлению материала сдвигу.
- Максимальная грузоподъемность по весу и ширине катушки: Проверьте максимальный внешний диаметр (OD), внутренний диаметр (ID) и общий вес основной катушки (обычно от 5 до 30 и более метрических тонн). Гидравлическое погрузочное оборудование должно соответствовать этим максимальным ограничениям по весу.
- Прогиб вала и жесткость подшипника: Минимальный изгиб вала является обязательным условием. Чрезмерный прогиб вала под нагрузкой приводит к смещению ножа, что вызывает чрезмерное образование заусенцев на кромке, искривление и преждевременное скалывание ножа. В высококачественных линиях используются прочные внешние опоры корпуса, которые надежно фиксируют валы на месте.
- Автоматизация настройки инструментов: Ручная установка ножа и проставки на обычных станках может занимать от 30 до 60 минут на каждую смену задания. Современные линии для продольной резки металла оснащены двумя сменными режущими головками (станками с поворотной головкой) или автоматизированными системами установки ножей с ЧПУ, что сокращает время простоя на переналадку до менее чем 5 минут.
Матрица критически важных характеристик линий для продольной резки металлических рулонов
В таблице ниже приведены стандартные показатели производительности для различных классов толщины металла:
| Категория машин | Диапазон толщины материала | Типичная скорость линии | Основные характеристики и требования к оборудованию | Области применения в целевых отраслях |
|---|---|---|---|---|
| Высокоточный станок для продольной резки тонкостенного металла | 0,10 мм – 1,0 мм | 150–300 об/мин | Сверхточные шлифованные валы, микрорегулируемый зазор, натяжение войлочных/резиновых зажимов, деликатные защитные ролики для поверхности. | Медная фольга для трансформаторов, токосъемники батарей, экранирование электроники, декоративная отделка. |
| Универсальный станок для продольной резки рулонов средней толщины | 0,8 мм – 3,2 мм | 80–200 об/мин | Гидравлическая тележка для загрузки рулонов, две продольно-резательные головки, стойка для натяжения ленты, интегрированная в петлевой карьер, высокопроизводительный измельчитель металлолома. | Центры обслуживания автомобильных штампованных деталей, листового металла для бытовой техники, воздуховодов систем отопления, вентиляции и кондиционирования, а также металлоконструкций. |
| Толстостенная высокопрочная спиральная линия | 3,0 мм – 12,0 мм+ | 30–100 м/мин | Усиленная конструкция рамы, высокомоментные гидравлические двигатели, автоматизированная машина для очистки рулонов, мощные ножницы для сбора урожая, прижимные роликовые подающие устройства. | Строительные балки, производство тяжелого машиностроения, судостроение, заготовки конструкционных труб. |
Руководство по выбору машины для продольной резки пленки
В отличие от обработки жестких металлических материалов, машина для продольной резки пленки (часто называемая устройством для перемотки пленки) предназначена для работы с гибкими, растяжимыми, термочувствительными и часто склонными к статическому электричеству полимерными подложками, такими как БОПП, ПЭТ, КПП, ПЭ, ПВХ, металлизированные барьерные пленки, оптические пленки и деликатные композиты из бумажной ламинированной пленки. Поскольку полимерные пленки легко растягиваются под натяжением и имеют различную толщину по ширине полотна, основная инженерная задача при продольной резке пленки заключается в точном отслеживании полотна и чувствительном управлении динамическим натяжением.
При покупке машины для продольной резки пленки предприятиям необходимо найти баланс между скоростью линии, качеством кромок, гладкостью профиля готового рулона и минимальным количеством отходов при смене рулонов.
Выбор правильного метода нарезки гибких пленок
Выбор правильной конфигурации лезвия является наиболее важным фактором, определяющим качество обработки кромок, образование пыли и срок службы лезвия при переработке пленок:
- Резка лезвием бритвы (в воздухе или в канавке): Наиболее распространенный и экономичный метод резки тонких полимерных пленок (ПЭ, БОПП, ПВХ). Пленка проходит над неподвижным лезвием бритвы, закрепленным в рифленом валике или подвешенным в воздухе. Резка лезвием бритвы обеспечивает чистые разрезы тонких пленок, но подвержена накоплению трения и износу лезвия при работе с абразивными или толстыми материалами.
- Роторные ножницы для продольной резки (мужские и женские лезвия): Используется перекрывающиеся круглые верхний и нижний ножи, которые разрезают материал подобно ножницам. Разрезка необходима для более толстых пленок, жесткого ПЭТ, ламинатов и бумаги с покрытием. Она обеспечивает чистые, без заусенцев кромки и позволяет работать на высоких скоростях линии (более 500 м/мин) с минимальным износом ножей.
- Разрезка/прорезка: Этот метод, редко используемый для тонких пленок, предполагает сжатие материала между круглым ножом и закаленным валиком наковальни. Как правило, он применяется только к нетканым материалам, плотным пенопластам или специальным подложкам из клейкой ленты.
Освоение натяжения полотна и дифференциальной перемотки при нарезке пленки
Субмикронные колебания толщины экструзионной пленки (изменение ширины полосы пропускания) означают, что на мастер-ролике шириной 1300 мм некоторые полосы будут наматываться толще, а соседние — тоньше. При перемотке на стандартный сплошной вал более толстые полосы будут наматываться туго, а более тонкие — ослабевать и разматываться.
Для решения этой проблемы в современных высокоэффективных пленочных резаках используются **дифференциальные фрикционные перемоточные валы**. Дифференциальные валы имеют независимые фрикционные кольца (шарикового или фрикционного типа), которые проскальзывают индивидуально под действием внутреннего пневматического давления. Это гарантирует, что каждый рулон пленки будет поддерживать постоянное, равномерное натяжение намотки независимо от локальных изменений толщины пленки по всей основной полосе.
Технический контрольный список для закупки оборудования для продольной резки и перемотки фотопленки.
При оценке предложений по оборудованию для переработки пленки убедитесь, что машина для нарезки пленки обладает следующими необходимыми техническими характеристиками:
- Управление натяжением сервопривода с обратной связью: Независимые серводвигатели переменного тока с векторным управлением, предназначенные для разматывания лески, главных прижимных роликов и верхнего/нижнего валов намотки, динамически контролируются с помощью датчиков нагрузки на рычагах натяжителя.
- Автоматизированная система направляющих полотна (EPC / LPC): Высокоточные фотоэлектрические, ультразвуковые или инфракрасные датчики направления кромки/линии, которые активно смещают разматывающую раму для компенсации телескопического выдвижения основного рулона или переплетения кромок.
- Системы статической нейтрализации: Высокоскоростное перемещение пленки генерирует значительное статическое электричество (превышающее 20–30 кВ). Убедитесь, что машина оснащена активными ионизирующими антистатическими стержнями в зонах размотки, резки и намотки.
- Эргономичная система помощи при разгрузке: Гидравлические толкатели для выгрузки рулонов, устройства для разгрузки готовых рулонов или автоматизированные роботизированные станции перемотки с поворотной платформой, которые минимизируют физическую нагрузку на оператора и ускоряют время цикла.
4. Сравнительный анализ: системы продольной резки металлических рулонов и системы продольной резки пленки.
Чтобы помочь руководителям производственных предприятий в различных отраслях понять фундаментальные инженерные различия между этими двумя основными технологиями. Оборудование для продольной резки В приведенной ниже матрице выделены ключевые структурные и операционные различия по категориям:
| Инженерный параметр | Станок для продольной резки металлических рулонов | Машина для продольной резки пленки |
|---|---|---|
| Обработанные первичные материалы | Углеродистая сталь, нержавеющая сталь, алюминий, медь, латунь, специальные сплавы. | БОПП, ПЭТ, ПЭ, КПП, ПВХ, ламинаты из алюминиевой фольги, медицинские упаковочные пленки. |
| Механизм для продольной резки | Закаленные дисковые ножницы для вращающихся станков на высокопрочных валах с резиновыми съемными кольцами. | Лезвия бритвы в рифленых роликах или в роторных ножевых узлах с верхним/нижним режущим механизмом. |
| Стиль управления напряжением | Высокомоментные стойки для натяжения проволоки в сочетании с центральными петлеобразными углублениями для поглощения выпуклости рулона. | Многосервомоторная система управления натяжением с обратной связью и пневматическими валами с дифференциальным трением. |
| Вес конструкции машины | Чрезвычайно массивная конструкция из сварных стальных листов (часто общей массой от 10 до 40 и более тонн). | Боковые рамы из чугуна или армированной стали средней и большой грузоподъемности (обычно от 3 до 10 тонн). |
| Диапазон рабочих скоростей | От 30 до 300 метров в минуту (с упором на мощность, крутящий момент и массу). | От 300 до 800+ метров в минуту (с упором на скорость, плавность и контроль полотна). |
| Критические показатели качества | Контроль высоты заусенцев, минимальный изгиб, плотные боковые стенки рулона, точная ширина полосы. | Равномерная плотность рулонов, безупречная поверхность пленки без царапин, идеальное качество кромок, отсутствие статического электричества на выходе. |
5. Ключевые факторы, влияющие на решение о покупке: общая стоимость владения и разработка индивидуального решения.
Покупка современного машина для продольной резки Это включает в себя оценку факторов, выходящих далеко за рамки первоначальной цены. Опытные покупатели оборудования анализируют общую стоимость владения (TCO), учитывая энергопотребление, показатели сокращения отходов, накладные расходы на техническое обслуживание и гибкость машины.
Ключевые финансовые и операционные аспекты включают в себя:
- Стандартизация компонентов и закупка продукции на местном уровне: Убедитесь, что электрические и пневматические компоненты поставляются от всемирно признанных ведущих производителей (таких как Siemens, Schneider, Mitsubishi, Yaskawa, SMC или Airtac). Это гарантирует легкий доступ к имеющимся в наличии запасным частям и быструю локальную техническую поддержку.
- Изготовление оборудования на заказ по сравнению со стандартными моделями: Готовые станки для продольной резки могут показаться привлекательными из-за коротких сроков поставки, но специально разработанные станки, адаптированные под ширину полотна, планировку цеха, ограничения по загрузке рулонов и размеры сердечников вашего предприятия, обеспечивают значительно более высокую производительность и выход продукции.
- Стандарты и сертификаты безопасности: Промышленное перерабатывающее оборудование должно строго соответствовать региональным требованиям охраны труда и техники безопасности. Убедитесь, что ваш поставщик оборудования производит продукцию в соответствии с официальными стандартами. Стандарты управления качеством CE и ISO 9001с включением аварийных блокировок, защитных световых завес и экранированных зон резки.
6. Партнерство с компанией Wenzhou Jinyuan Mechanical Technology Co., Ltd.
Когда первостепенное значение имеют высокая эффективность, долговременная механическая стабильность и точное преобразование, Вэньчжоу Цзиньюаньская механическая технологическая компания, ООО. является надежным глобальным партнером в области высокопроизводительных решений для оборудования.
Компания Jinyuan Machinery, расположенная в городе Вэньчжоу, провинция Чжэцзян, Китай, обладает удобными транспортными связями и является современным поставщиком решений в области оборудования для продольной резки и перемотки, органично сочетая технические исследования и разработки, передовое производство, а также глобальные продажи и поддержку.

Почему ведущие предприятия по переработке сырья по всему миру сотрудничают с Jinyuan Machinery:
- Передовые исследования и разработки, а также масштабы производства: Наш современный производственный комплекс занимает площадь более 3000 квадратных метров и насчитывает около 70 преданных своему делу сотрудников. В число наших ключевых технических специалистов входят 11 ведущих инженеров и 6 специалистов по исследованиям и разработкам, занимающихся внедрением инновационных решений в оборудование.
- Индивидуально разработанные системные решения: Мы преуспеваем в разработке удобных и сверхстабильных решений для оборудования, адаптированных под реальные производственные материалы, целевые показатели скорости и физические ограничения наших клиентов.
- Международные стандарты качества:Компания Jinyuan Machinery стремится поставлять высокопроизводительное и надежное оборудование для переработки и обработки материалов. Печатная машинаНаша фабрика получила официальное разрешение.Сертификация CE, соответствие стандартам менеджмента ISO и наличие многочисленных патентов на технические разработки..
- Бескомпромиссная глобальная преданность делу: Наши сертификаты и внутренний контроль качества отражают наш мощный научно-исследовательский потенциал, строгие стандарты качества и непоколебимую приверженность обеспечению безопасного, стабильного и высокоэффективного оборудования для клиентов по всему миру.
7. Часто задаваемые вопросы (FAQ)
В1: Сколько обычно стоит промышленный станок для продольной резки?
А: Стоимость машин для продольной резки значительно варьируется в зависимости от типа материала, ширины, скорости линии и уровня автоматизации. Компактные машины для продольной резки пленки начального уровня стоят от 10 000 до 25 000 долларов. Высокоскоростные автоматизированные машины для продольной резки и перемотки гибкой пленки стоят от 35 000 до 120 000 долларов и выше. Мощные промышленные линии для продольной резки металлических рулонов обычно стоят от 80 000 до 300 000 долларов и выше для автоматизированных систем для рулонной резки широких полотен.
В2: Как предотвратить выдвижение рулонов при нарезке тонких гибких пленок?
А: Скручивание рулонов происходит, когда готовые рулоны наматываются с неправильным профилем натяжения. Чтобы предотвратить это, используйте станок для продольной резки, оснащенный валами перемотки с дифференциальным трением, и запрограммируйте плавную кривую натяжения конуса в интерфейсе сенсорного экрана ПЛК. Конусное натяжение снижает крутящий момент намотки по мере расширения диаметра рулона, сохраняя прочность внутренних слоев сердечника без разрушения внешних слоев.
В3: Что вызывает образование заусенцев по краям при резке металлических рулонов и как их можно устранить?
А: Заусенцы на кромках возникают из-за неправильного зазора между верхним и нижним вращающимися ножами, затупления ножевого инструмента или изгиба вала под нагрузкой. Для устранения заусенцев необходимо обеспечить точный горизонтальный зазор между ножами (обычно от 7% до 10% от толщины материала), заменить изношенные ножи и использовать жесткую раму вала продольно-резательного станка, сконструированную таким образом, чтобы предотвратить прогиб вала.
В4: В чем преимущество дифференциального перемоточного вала по сравнению со стандартным пневматическим валом?
А: Стандартный пневматический вал равномерно расширяется по всей своей длине, заставляя все сердечники вращаться с одинаковым крутящим моментом независимо от изменения толщины материала по ширине полотна. Дифференцированный вал перемотки позволяет отдельным фрикционным кольцам скользить независимо друг от друга, поддерживая сбалансированное, равномерное натяжение намотки на каждом отдельном рулоне.
В5: Может ли компания Jinyuan Machinery разработать станок для продольной резки на заказ, чтобы он соответствовал планировке моего завода и техническим характеристикам материалов?
А: Да. Компания Jinyuan Machinery специализируется на проектировании оборудования по индивидуальным заказам. Наши 11 технических инженеров и 6 сотрудников отдела исследований и разработок разрабатывают индивидуальные решения по оборудованию, учитывая конкретные размеры вашего материала, требуемую скорость обработки, габариты завода и размеры стержней.
Готовы модернизировать свои производственные мощности и максимизировать выход продукции?
Независимо от того, требуется ли вам линия для продольной резки металлических рулонов по индивидуальному заказу или высокоскоростной станок для продольной резки и перемотки гибкой пленки, наша инженерная команда готова предоставить высокопроизводительное оборудование, разработанное в точном соответствии с вашими требованиями.
Партнерство с Вэньчжоу Цзиньюаньская механическая технологическая компания, ООО. чтобы устранить дефекты при резке, увеличить скорость линии и повысить рентабельность вашего предприятия.
Свяжитесь с нашей инженерной командой сегодня:
🌐 Официальный сайт: https://www.jinyuan-machinery.com/
📧 Для получения подробных расценок, технических характеристик и видеороликов с демонстрацией оборудования обращайтесь непосредственно на наш сайт!